东海软管大连有限公司燃油胶管生产工艺流程及质量管控要点
📅 2026-10-26
🔖 东海软管(大连)有限公司:汽车橡胶软管,燃油胶管,冷却水管,汽车零部件,橡胶制品
燃油胶管看似结构简单,实则从内层胶料到成品检测涉及十余道关键工序。作为专注汽车橡胶软管研发制造的企业,东海软管(大连)有限公司:汽车橡胶软管,燃油胶管,冷却水管,汽车零部件,橡胶制品——在这一细分领域积累了完整的工艺体系和过程控制经验。下面以燃油胶管为例,拆解其生产流程与质量管控要点。
一、燃油胶管的核心工艺流程
燃油胶管通常采用多层复合结构:内层为耐燃油的FKM或NBR胶料,中间为增强编织层或芳纶线,外层为耐老化EPDM或CSM胶料。工艺流程大致如下:
- 胶料混炼:密炼机分段混炼,控制排胶温度在110℃以下,确保碳黑分散度达到8级以上;
- 挤出成型:内层胶管经冷喂料挤出机成型,壁厚公差控制在±0.15mm;
- 编织/缠绕:按设计角度54°44′进行增强层编织,张力偏差不超过±5%;
- 外层挤出与硫化:蒸汽硫化罐中150℃×45min,硫化度通过无转子流变仪曲线验证;
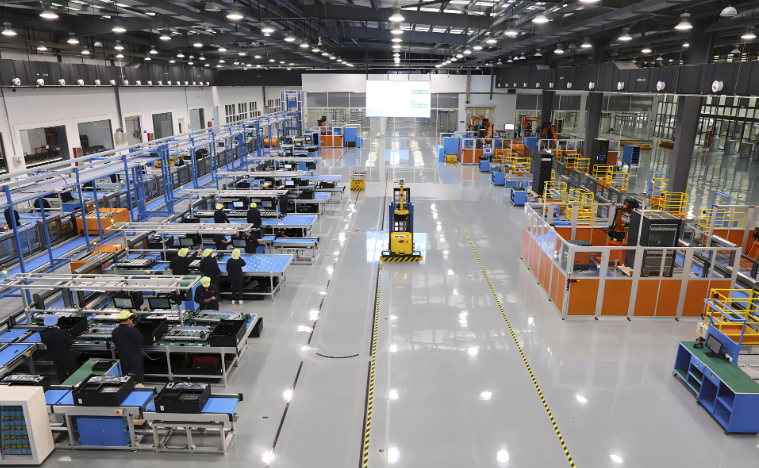
- 端部加工与总成装配:扣压接头后逐件进行气密性测试。
二、质量管控的关键节点
过程控制的重心放在三个环节。其一是胶料门尼粘度的批间稳定性,每批抽检ML(1+4)100℃值,波动范围锁定在±3以内。其二是硫化程度的在线监控,通过硫化仪曲线与标准曲线的重合度判定,避免欠硫或过硫导致的耐油性能衰减。其三是成品爆破压力测试,燃油胶管按SAE J30标准执行,爆破压力不低于工作压力的4倍。
此外,低渗透燃油胶管还需进行燃油渗透率测试,在23℃和60℃条件下分别测量,确保碳氢化合物渗透量满足国六排放法规要求。
三、常见问题与应对
- 内层胶与增强层脱粘:多因挤出后表面污染或粘合剂涂覆不均,需加强中间库存防护;
- 端部扣压处渗漏:检查扣压量与胶管外径匹配性,定期校准扣压模具;
- 外层龟裂:关注EPDM胶料的防老剂配比及臭氧老化试验结果。
东海软管(大连)有限公司:汽车橡胶软管,燃油胶管,冷却水管,汽车零部件,橡胶制品——从胶料配方到成品验证,每一道工序都设置了可追溯的工艺参数记录,确保产品在发动机舱高温、振动和燃油侵蚀的复合工况下保持可靠密封与使用寿命。
工艺的可靠性最终体现在批次一致性上。对燃油胶管而言,耐燃油性、低渗透性和接头密封性三者缺一不可,这需要从混炼到总成装配的全链条数据闭环来支撑。